SUNIUS COMPOSITE SOLUTIONS

Physikalische Signaturen für objektive Composite-Verifikation.

SUNIUS verbindet kontrollierte Anregung, Schall, Schwingung und Prozessdaten, um die Prüfung von Faserverbundbauteilen reproduzierbarer, nachvollziehbarer und anwendungsspezifischer zu machen — von Fertigungsversuchen bis zum automatisierten Screening.

Ingenieurgeführt. Nicht-invasiv, wo praktikabel. Validiert für das konkrete Bauteil und die konkrete Entscheidung.
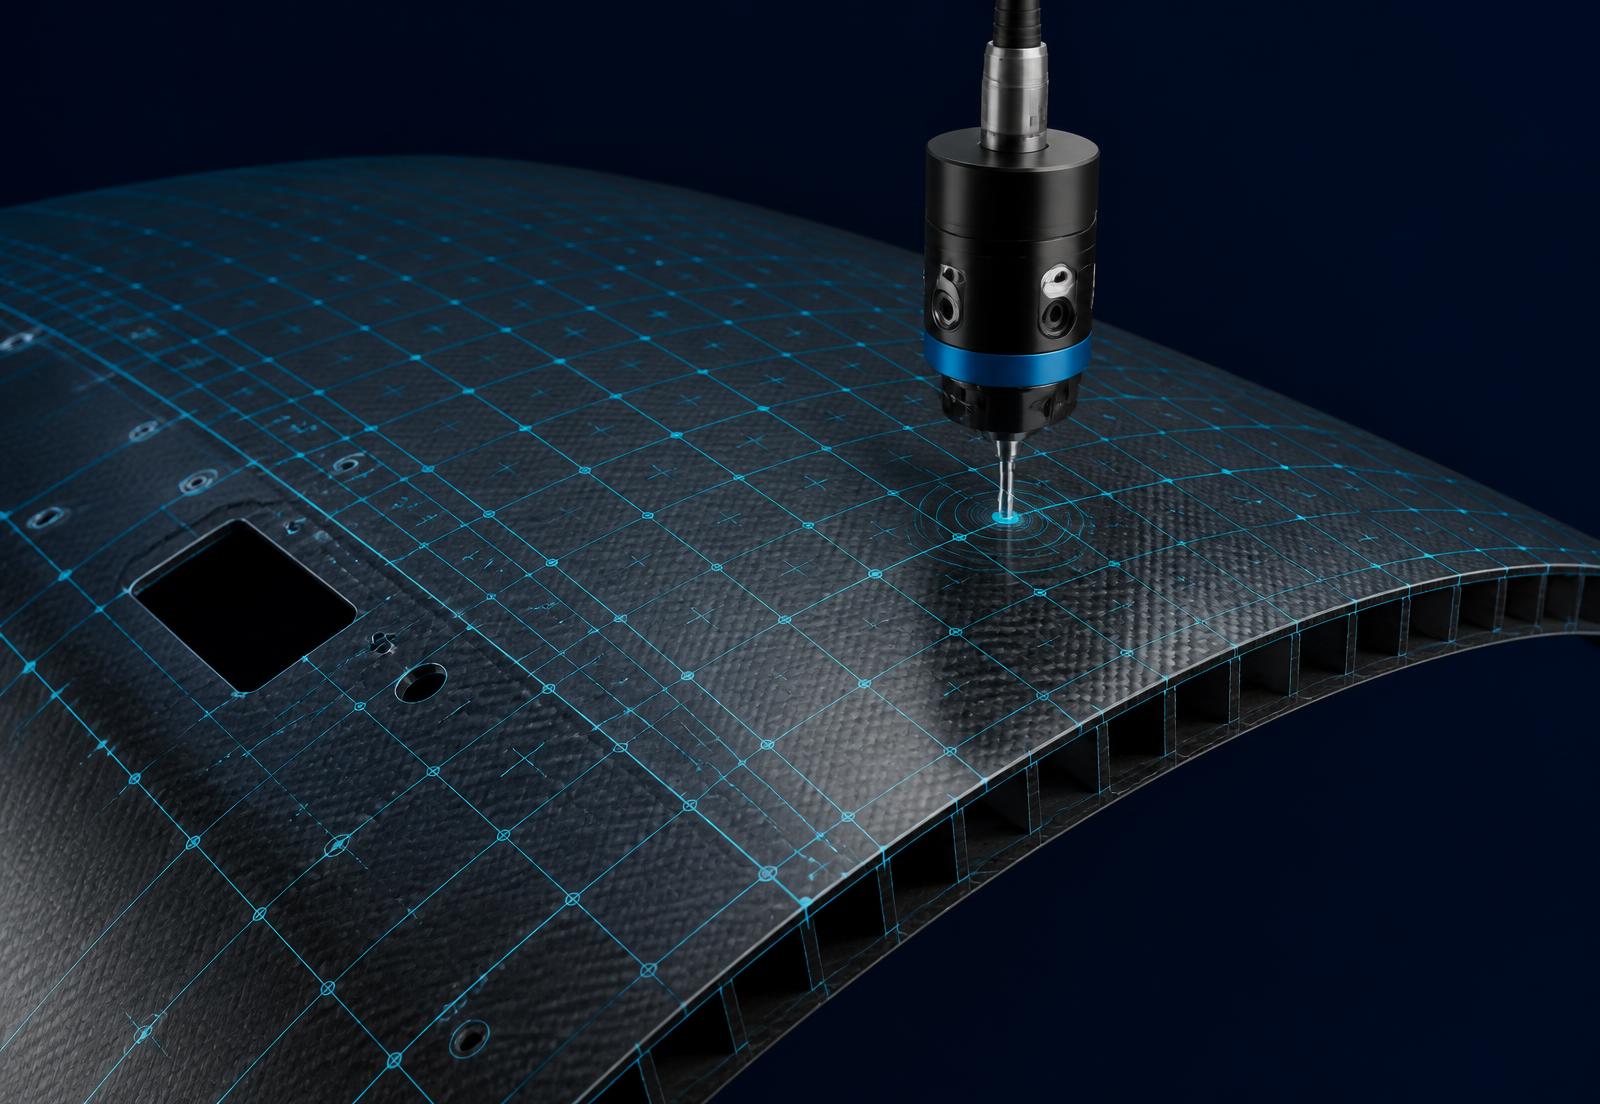
Abstrakte technische Darstellung einer gekrümmten Composite-Schale mit Prüfraster und instrumentiertem Klopfkopf
Kontrollierte AnregungGemessene StrukturantwortNachvollziehbare Entscheidung
01 — Die Ausgangslage

Composite-Qualität ist physikalisch — die Prüfung ist es oft nur bruchstückhaft.

Die Qualität eines Faserverbundbauteils hängt von Werkstoff, Geometrie, Klebung, Aushärtung, Prozesshistorie und Belastung ab. Kein einzelner Sensor beantwortet alle Fragen, und die Nachweise liegen meist in getrennten Systemen.

01

Subjektive manuelle Prüfung

Das Ergebnis hängt von Prüfer, Tagesform und Werkzeug ab und ist zwischen Schichten oder Standorten kaum vergleichbar.

02

Verborgene oder lokal verteilte Anomalien

Lokale Delaminationen, Lufteinschlüsse oder Steifigkeitsänderungen treffen die stichprobenhaft geprüften Stellen oft nicht.

03

Prozessdaten getrennt von der Endprüfung

Aushärtung, Bearbeitung und Montage sind selten mit dem verknüpft, was am fertigen Bauteil gemessen wird.

04

Ergebnisse ohne skalierbare Rückverfolgbarkeit

Handnotizen und Fotos skalieren weder auf 100-%-Prüfung noch auf spätere Qualitätsanalysen.

SUNIUS beginnt bei der Fertigungsentscheidung — nicht bei einem bevorzugten Sensor.

02 — Der Ansatz

Eine Evidenz-Engine, anwendungsspezifische Prüfverfahren.

Jede SUNIUS-Composite-Anwendung basiert auf derselben wiederverwendbaren Schleife. Zuerst wird die Physik kontrolliert, danach folgt die Auswertung.

  1. 01

    Erfassen

    Schall, Schwingung und die relevanten Prozessbedingungen.

  2. 02

    Kontrollieren

    Definierter Prüfzustand und gemessene, reproduzierbare Anregung.

  3. 03

    Verstehen

    Zeitsignal, Spektrum, Resonanz, Abklingverhalten und Ingenieurmerkmale.

  4. 04

    Vergleichen

    Validierte Gutteil-Referenz, definierte Bedingungen und lokale Zonen.

  5. 05

    Entscheiden

    Freigeben, prüfen, an NDT weiterleiten — oder ausdrücklich unbestimmt.

  6. 06

    Dokumentieren

    Rohdaten, Konfiguration, Ergebnis und Versionshistorie.
Akustisches Zeitsignal, das in eine räumliche Antwortkarte übergeht

Nicht der Modellwert ist das Produkt. Das Produkt ist die validierte Entscheidungsregel samt ihrer Nachweise.

03 — Leitentwicklung

Von Hand, Klopfwerkzeug und Gehör zu kontrollierter, messbarer Evidenz.

SUNIUS entwickelt ein instrumentiertes Klopfprüfverfahren, das ein etabliertes physikalisches Prinzip automatisiert — damit dieselbe Prüfung wiederholbar, ortsbezogen und dokumentiert erfolgt.

Was ersetzt wird

  • Menschliche HandKontrollierter Impulsmechanismus
  • Münze oder KlopfstabGemessene, reproduzierbare Anregung
  • Menschliches GehörMikrofon- und Schwingungssensorik
  • Einschätzung des PrüfersReferenzbasierte Auswertung
  • Ungefähre PositionKoordinatengebundene Karte
  • Handschriftliche NotizenAutomatischer Prüfdatensatz

Funktionen in Entwicklung

  • Validierung des Impulses
  • Reproduzierbare Position und Geometrie
  • Erfassung der akustischen und mechanischen Antwort
  • Zonenspezifischer Referenzvergleich
  • Anomalie-Kartierung
  • Workflow Freigeben / Prüfen / An NDT weiterleiten
  • Rückverfolgbarkeit auf Bauteilebene

Zielanwendungen für die Machbarkeitsvalidierung

SandwichpaneeleGeklebte Composite-BauteileRadome und gekrümmte SchalenReparierte Composite-BereicheWiederkehrende Paneele und Abdeckungen

Kontrolliertes Klopfen erkennt Änderungen der lokalen Strukturantwort. Es bestimmt nicht allgemeingültig Fehlertiefe, exakte Fehlerart oder Resttragfähigkeit. Auffällige Bereiche können eine qualifizierte zerstörungsfreie Prüfung erfordern.

04 — Portfolio

Composite-Lösungsportfolio

Fünf Anwendungsfelder, jeweils definiert durch die Fertigungsfrage, die sie beantworten — und durch die Grenze dessen, was sie belegen können.

01

Automatisiertes Klopfprüf-Screening

Frage
Weicht die lokale Strukturantwort von der validierten Referenz ab?
Methode
Kontrollierter Impuls + akustisch-mechanische Signatur + Koordinatenkarte
Primäre Entwicklungsrichtung
02

Screening geklebter Strukturen

Frage
Gibt es auffällige Bereiche, die auf fehlende Anbindung, Delamination oder lokale Steifigkeitsänderung hindeuten?
Methode
Lokale vergleichende Bewertung der Strukturantwort
Grenze
Belegt nicht direkt die Klebfestigkeit und erkennt nicht zuverlässig jede Kissing Bond.
Anwendungsspezifische Machbarkeit
03

Überwachung der Aushärtungs-Gleichmäßigkeit

Frage
Hat das Bauteil einen räumlich und zeitlich konsistenten Temperaturverlauf durchlaufen?
Methode
Thermografie + Thermoelemente + Rezept- und Prozessdaten
Grenze
Thermografie allein belegt nicht direkt den Aushärtegrad im gesamten Laminat.
Engineering-Leistung / künftige Integration
04

Verifikation der Composite-Bearbeitung

Frage
Verhielt sich Bohren, Besäumen oder Schneiden wie ein validierter Gutprozess?
Methode
Spindelstrom + Drehzahl + Schwingungs-/Schallsignatur + CNC-Kontext
Anwendungsspezifische Machbarkeit
05

Prozessgekoppelte Bauteilakten

Frage
Lässt sich die Endbewertung auf die tatsächliche Herstellung zurückführen?
Methode
Maschinen-, Rezept- und Prüfdaten in einem Datensatz je Bauteil
Engineering-Leistung / künftige Integration
05 — Entwicklungs-Roadmap

Ein stufenweiser Weg von reproduzierbarer Messung zur automatisierten Prüfung.

Phase 1

Sound-Analyst-Kern

  • Reproduzierbare Messdatenerfassung
  • Erhalt der Rohdaten
  • DSP-Merkmale und Signaturen
  • Ähnlichkeits- und Anomalievergleich
  • Metadaten, Labels und Rückverfolgbarkeit
Phase 2

Modul für kontrollierte Anregung

  • Gemessene Anregung
  • Validierung der Klopfqualität
  • Tragbarer instrumentierter Prüfkopf
  • Referenzproben und Wiederholbarkeitstests
Phase 3

Automatisierte flächige Prüfung

  • Integration in Portal, Cobot oder Roboter
  • Prüfraster und Strukturzonen
  • Antwortkarten und automatische Berichte
Phase 4

Erweitertes physikalisches Hören

  • Lautsprecheranregung, wo technisch begründet
  • Hochfrequente Kontakt-/Schallemissionssensorik
  • Akustische Arrays, wenn Lokalisierung im Vordergrund steht
  • Multimodale Sensorfusion

Neue Messverfahren kommen nur hinzu, wenn sie eine definierte industrielle Entscheidung verbessern — nicht, weil die Technologie verfügbar ist.

06 — Einordnung

Wo SUNIUS passt — und wo nicht.

SUNIUS versteht sich als ergänzende, skalierbare Evidenzebene und, wo die Validierung es trägt, als mögliches 100-%-Screening-Gate.

Manuelle Klopfprüfung

Beste Rolle: Schnelle Kontrolle in der Fertigung

Stärke: Vertraut und schnell

Grenze: Subjektiv und schwer dokumentierbar

SUNIUS kontrolliertes akustisch-mechanisches Screening

Beste Rolle: Reproduzierbares vergleichendes Screening und Kartierung

Stärke: Nachvollziehbar, ortsbezogen, skalierbar

Grenze: Anwendungsspezifisch und validierungsbedürftig

Ultraschallprüfung

Beste Rolle: Detaillierte Prüfung innerer Ungänzen

Stärke: Hohe diagnostische Tiefe

Grenze: Kopplung, Zugänglichkeit, Fachpersonal und Prüfzeit

Aktive Thermografie

Beste Rolle: Schnelle oberflächennahe Flächenbewertung

Stärke: Große Flächen in kurzer Zeit

Grenze: Empfindlich gegenüber Temperaturbedingungen, Tiefe und Emissionsgrad

Schallemission unter Last

Beste Rolle: Mithören aktiver Schädigung unter Belastung

Stärke: Erkennt Schädigung im Entstehen

Grenze: Erfordert Belastung, Kontaktsensorik und Fachauswertung

SUNIUS wird nicht als generell überlegen dargestellt. Auffällige Ergebnisse werden an die qualifizierte zerstörungsfreie Prüfung weitergeleitet.
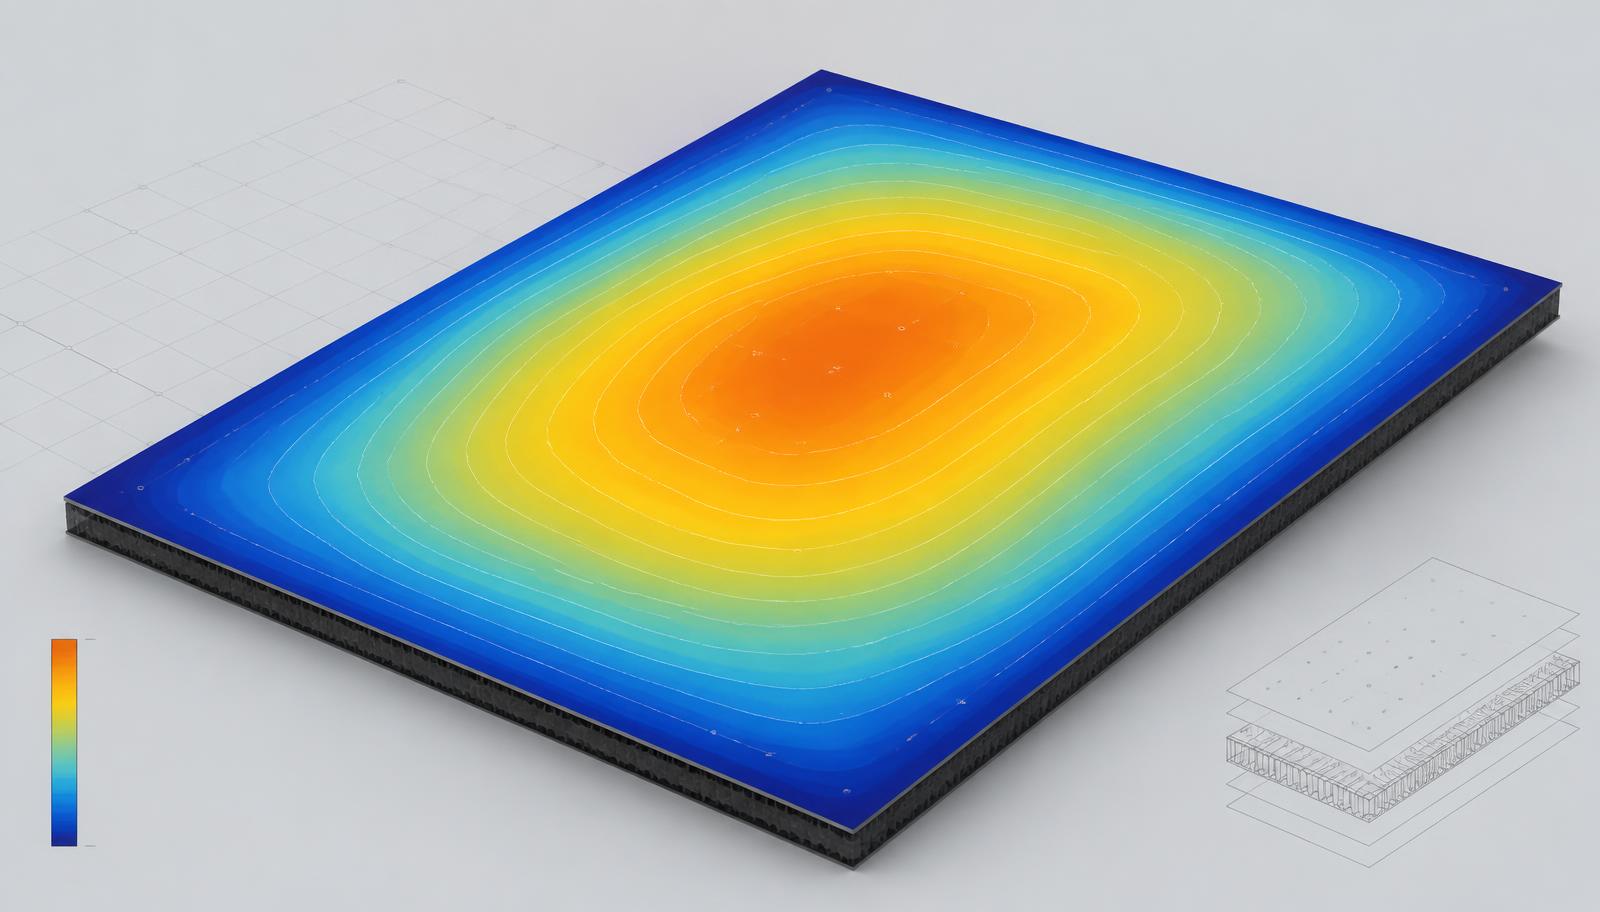
Temperaturverteilung auf einem Composite-Laminat während der Aushärtung
07 — Erster Schritt

Das Signal nachweisen, bevor in Automatisierung investiert wird.

Nicht jeder Fehler und nicht jede Prozessabweichung erzeugt eine ausreichend stabile akustische oder Schwingungssignatur. Die Machbarkeitsstudie senkt das technische und wirtschaftliche Risiko, bevor Automatisierung spezifiziert wird.

  1. 01

    Entscheidung definieren

    • Bauteilfamilie
    • Fertigungsstufe
    • Bekanntes Qualitätsproblem
    • Bestehendes Prüfverfahren
    • Erforderliche Maßnahme nach dem Befund
  2. 02

    Versuch auslegen

    • Validierte Gutteile und repräsentative Verdachtsproben
    • Definierte Lagerung und Prüfbedingungen
    • Auswahl von Sensorik und Anregung
    • Referenzverfahren, sofern verfügbar
  3. 03

    Messen und Wiederholbarkeit prüfen

    • Wiederholte Messungen
    • Verschiedene Tage und Bediener
    • Kontrollierte Variation
    • Risiken von Falschfreigabe und Falschausschuss
  4. 04

    Entscheidungsbericht liefern

    • Ergebnisse zur Detektierbarkeit
    • Empfohlenes Mess- und Prüfprotokoll
    • Grenzen und offene Risiken
    • Empfehlung für Pilot oder Abbruch
    • Indikativer Automatisierungspfad

Eine Machbarkeitsstudie kann empfehlen, fortzufahren, den Anwendungsfall einzugrenzen, Verfahren zu kombinieren — oder bewusst abzubrechen.

Machbarkeitsbewertung anfragen
08 — Warum SUNIUS

Ingenieurmäßige Evidenz vor Algorithmen.

01

Physik vor KI

Zuerst werden Anregung, Aufspannung, Betriebszustand und Sensorgeometrie kontrolliert.

02

Anwendungsspezifische Evidenz

Modelle und Schwellwerte sind an ein definiertes Bauteil, einen Prozess und eine Entscheidung gebunden.

03

Erklärbare Ingenieursignaturen

Zeitsignal, Spektrum, Metadaten und Entscheidungskontext bleiben erhalten — nicht nur ein Konfidenzwert.

04

Automatisierung ohne unnötige Neuerfindung

Prüfmodule, die sich in Portalanlagen, Cobots, Roboter oder Kundenprüfstände integrieren lassen.

Erfahrung aus Strukturanalyse, Composite-Fertigung, industrieller Messtechnik und Fertigungsdigitalisierung.

09 — FAQ

Häufige Fragen

Beginnen Sie mit einem Bauteil, einer Qualitätsfrage und messbarer Evidenz.

Sagen Sie uns, was gefertigt wird, was schiefgehen kann, wie heute geprüft wird und welche Entscheidung das Ergebnis stützen muss. SUNIUS bewertet, ob eine physikbasierte Verifikationsstudie sinnvoll ist.

Ihre Anwendung besprechen

Was Sie vorbereiten sollten

  • Bauteilfamilie und Fertigungsstufe
  • Das Qualitätsproblem, das erkannt werden soll
  • Aktuelles Prüfverfahren und seine Grenzen
  • Verfügbarkeit von Gutteilen und Verdachtsproben
  • Die Entscheidung, die das Ergebnis stützen muss